鑫宇乐塑料制品为您免费提供洗涤灵用抽液器,洗洁精抽液器,洗衣液抽取器等相关信息发布和资讯展示,敬请关注!
咨询热线
138-3730-5526
138-3730-5526
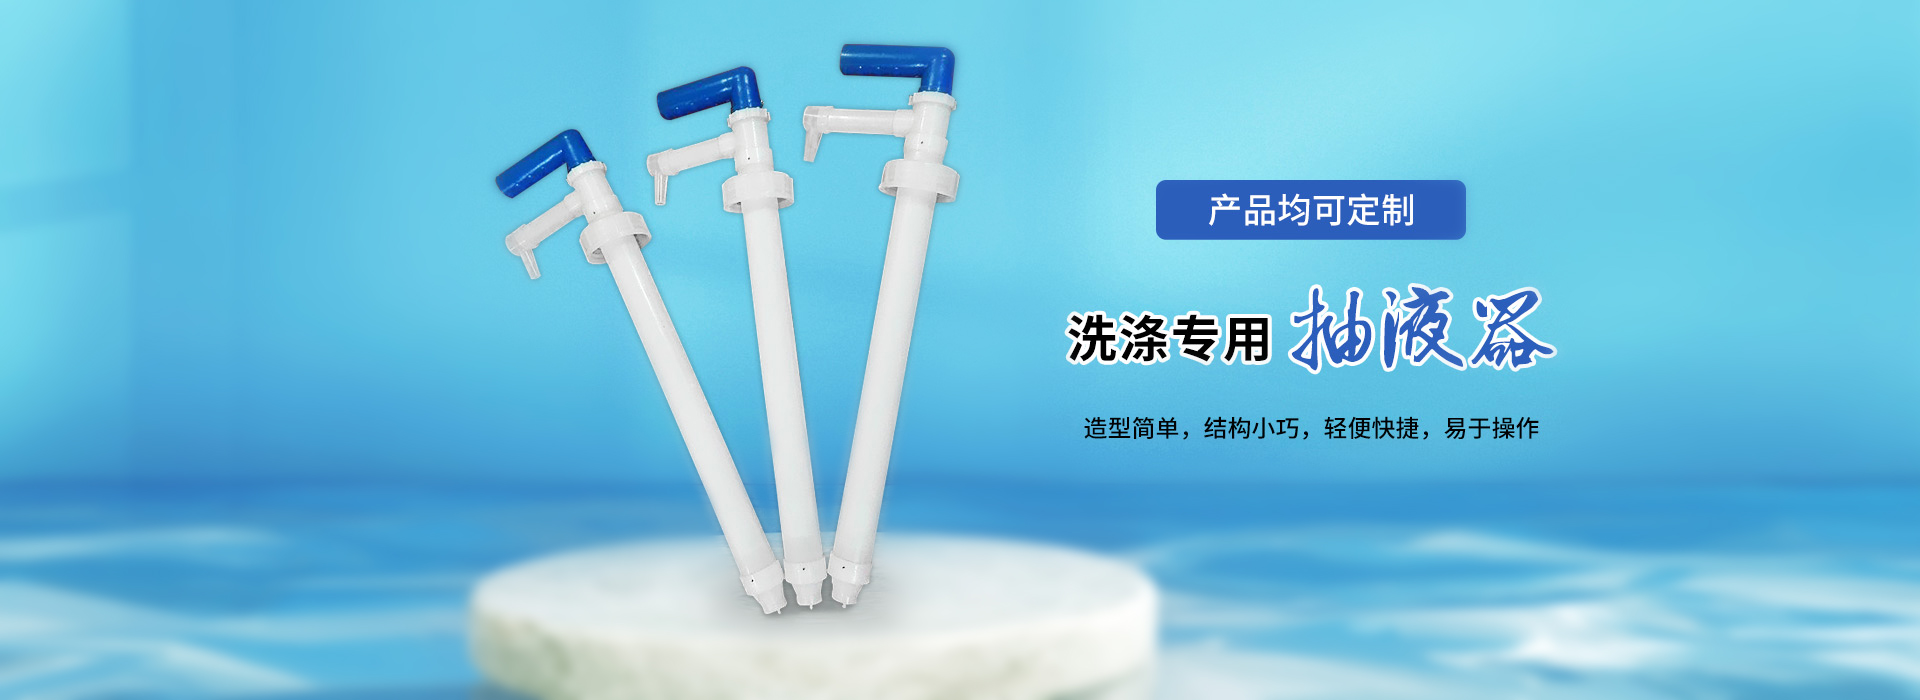
贵州塑料桶贵州抽液器安装是否到位、出液是否顺畅,取决于它与桶口的尺寸是否匹配。采购换装中常因桶口规格判断偏差,出现旋合不到位、密封渗漏或抽取管插入过浅等问题。装配前做好尺寸核对,可提前筛除不匹配组合,减少返工损耗。本文从配合关系确认、尺寸测量、装配复核三个环节,介绍可照做的核对技巧。
动手测量前,先判断桶口属于螺纹口还是卡扣口。螺纹口重点看牙型、牙距与公称直径,旋盖内壁须有对应的内螺纹;卡扣口则看桶口内径与凸缘高度,贵州抽液器靠弹性卡爪或台阶定位。确认形式后再选量具,准备游标卡尺与直尺即可;同批次桶抽取若干只分别测量,记录读数上下限形成尺寸区间,避免用单只桶的结果代表整批。

测桶口通径时,用卡尺量内缘窄处,插入段外径须小于该值并保留活动间隙。测螺纹大径与牙距时,卡尺量螺纹外缘峰值,牙距用螺距规比对,旋盖内螺纹参数与之对应才能旋合。测旋合深度时,量取旋盖端面到密封面的有效长度,与桶口颈部高度比对,使旋紧后密封面压合而不顶死。测插入管长度时,管口应接近桶底并留出余量,过短会残留物料,过长则触底影响出液。
尺寸核对后仍需试装确认。将抽液器徒手旋入桶口,感受旋合是否顺滑、有无卡滞;旋紧后查看盖体是否端正、端面与桶口是否贴合,可加清水做倒置检查,观察接口是否渗漏。旋合困难时多为牙型或直径不匹配,不要强行加力;出现晃动时核对通径差值,必要时更换对应规格或增加密封垫;插入过浅时改用加长抽取管。批量使用前先完成单只样件的装配验证。
不同桶型、批次的口径会有差别,缺少量具或难以判断牙型时,可提供桶口实测数据与介质情况,由技术人员协助匹配合适规格的塑料桶抽液器,减少批量错配返工。
 豫公网安备 41071102000896号


 138-3730-5526

 点击咨询
